


Cyfrowy druk na puszkach umożliwia markom dekorowanie puszek aluminiowych bezpośrednio z pliku cyfrowego. - bez płyt, bez cylindrów, bez pięcio-rachunku konfiguracyjnego. W tym przewodniku opisano, jak faktycznie działa ta technologia, ile kosztuje 100, 1000 i 10 000 puszek, jakDruk atramentowy UVmożna porównać z litografią offsetową i tuszem-na bazie wody oraz - częścią, której większość kupujących nie docenia, - jak sprawić, by atrament przylgnął do aluminium poprzez napełnianie, pasteryzację, wysyłkę i chłodziarkę klienta. Jeśli oceniasz dostawcę lub kupujesz maszynę do drukowania puszek, wszystko poniżej zapisano w celu sprawdzenia z rzeczywistą ofertą.
Co to jest druk cyfrowy w puszkach?
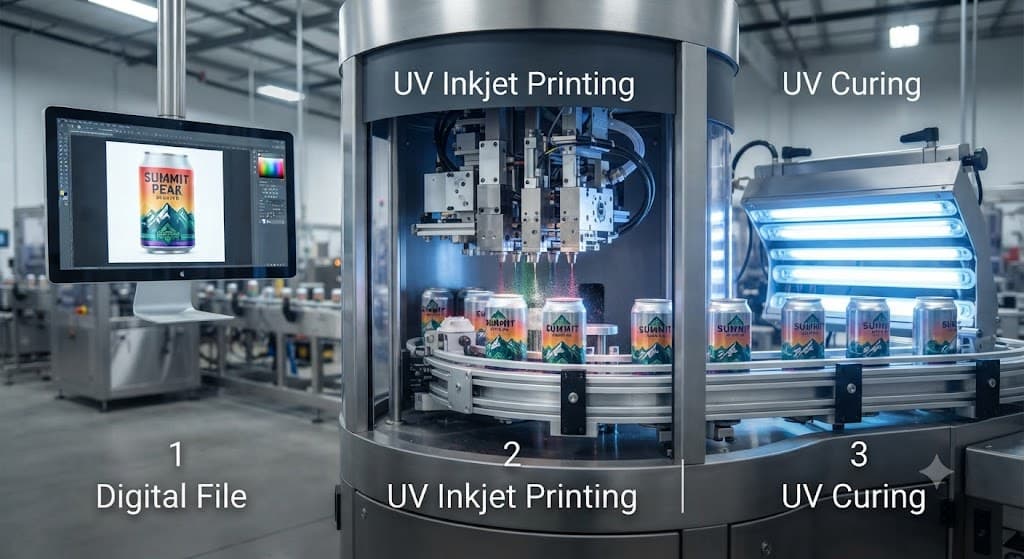
Cyfrowy druk puszek to proces-bez użycia płyty, podczas którego-sterowane komputerowo głowice atramentowe nakładają atrament bezpośrednio na zakrzywioną powierzchnię aluminiowej puszki, która następnie jest utwardzana lub suszona w linii. Ponieważ obraz pochodzi z pliku, a nie z fizycznej płyty, na każdej puszce w serii może znajdować się inna grafika.
Dominującą metodą jest drukowanie atramentowe-na-puszkach metodą UV. Atrament utwardzalny promieniami UV-jest natryskiwany na wstępnie obrobiony korpus puszki i polimeryzowany w ciągu milisekund przy użyciu lamp UV lub LED. Rezultatem jest solidna, usieciowana-powłoka związana z metalem, a nie mokra warstwa, która potrzebuje godzin do wyschnięcia.
Systemy przemysłowe zazwyczaj działają w rozdzielczości od 600 × 600 do 1200 × 1200 DPI. Wyższa rozdzielczość ma znaczenie w przypadku tekstu prawnego o rozdzielczości 6 pkt, drobnych gradientów i obrazów fotograficznych; odważne logo i jednolite tło będą wyglądać identycznie przy rozdzielczości 600 DPI i będą kosztować mniej atramentu.
Cyfrowe czy offsetowe czy termokurczliwe - Co powinno znaleźć się w Twojej puszce?
| Metoda | Koszt konfiguracji | Ekonomiczne od | Najlepsze dla | Główna wada |
|---|---|---|---|---|
| Bezpośredni cyfrowy (druk atramentowy UV) | Blisko zera | 50 puszek | Edycje limitowane, wiele-SKU, personalizacja | Wyższy koszt jednostkowy w skali |
| Litografia offsetowa | $3,000–$10,000+ | ~50 000 puszek | Masowe-podstawowe jednostki SKU rynku | Zmiany w grafikach są kosztowne |
| Obkurczający się rękaw | Niski-średni | 5000 puszek | Szybkie zmiany grafiki, pełne pokrycie |
Plastikowa tuleja komplikuje recykling
|
Atrament UV a atrament na bazie wody-na puszkach aluminiowych
Aluminium to trudne podłoże:-nieporowate, odblaskowe, o niskiej energii powierzchniowej i zwykle pokryte już lakierem ochronnym. System atramentowy musi rozwiązać wszystkie cztery problemy jednocześnie.
Druk atramentowy UV
- Utwardza się metodą fotopolimeryzacji - natychmiastowo, bez tunelu suszącego
- Tworzy usieciowaną-powłokę o dużej odporności na zarysowania i chemikalia
- Wysokie obciążenie pigmentem zapewnia gęsty kolor i dobre krycie na metalu
- Bardzo niska zawartość LZO, ponieważ nic nie wyparowuje
- Wymaga konserwacji lampy UV i prawidłowego doboru długości fali
Atrament na bazie wody-
- Utwardzanie przez odparowanie - wymaga kontroli ciepła, przepływu powietrza i wilgotności
- W przypadku nieporowatego aluminium- przyczepność zależy w dużym stopniu od składu chemicznego spoiwa i obróbki wstępnej
- Prawie zawsze wymagana jest warstwa ochronna, aby osiągnąć porównywalną odporność na ścieranie
- Atrakcyjne pod względem kosztów eksploatacji przy bardzo dużych, stabilnych ilościach
- Dłuższe strefy suszenia oznaczają więcej powierzchni i więcej energii na puszkę
Praktyczny werdykt:w przypadku krótkich i średnich nakładów na aluminium, druk atramentowy UV wygrywa pod względem przyczepności, trwałości i szybkości zmiany. Systemy oparte na wodzie- mają sens w przypadku linii-o dużym wolumenie i pojedynczych-SKU, gdzie istnieje już infrastruktura suszenia.
Koszt druku na puszkach cyfrowych, MOQ i-rentowność
Druk cyfrowy opiera się na-modelu kosztów zmiennych-, w którym płacisz za puszkę i prawie nie ma co amortyzować. Offset opiera się na modelu „stały-koszt-plus-objętość”, dlatego jego cena jednostkowa spada w skali.
| Ilość zamówienia | Cyfrowy, szacunkowy koszt/puszka | Offset, szacunkowy koszt/puszka | Typowe zastosowanie |
|---|---|---|---|
| 100 | $2.00–$5.00 | Nie opłacalne | Prototypy, wydarzenia, próbki |
| 1,000 | $0.80–$1.50 | $2.00–$5.00+ | Premiera małej marki |
| 5,000 | $0.45–$0.90 | $0.80–$1.50 | Wydanie sezonowe |
| 20,000 | $0.25–$0.50 | $0.25–$0.45 | Strefa skrzyżowania |
| 100,000 | $0.15–$0.30 | $0.08–$0.18 | Podstawowy kod SKU |
Orientacyjne zakresy obejmują jedynie - rzeczywistych zmian cen z uwzględnieniem rozmiaru puszki, zasięgu, powłok, regionu i frachtu.
Jak obliczyć swój punkt rentowności-
Formuła jest prosta:
Przerwa-parzysta ilość=Koszt konfiguracji offsetu ÷ (Cyfrowy koszt jednostkowy − Koszt jednostkowy offsetu)
Przy konfiguracji offsetu 6000 USD, offsetu cyfrowego 0,45 USD/puszka i offsetu 0,15 USD/puszka:
6000 $ ÷ (0,45 $ - 0,15 $)=20 000 puszek
Poniżej około 20 000 puszek produkty cyfrowe są tańsze. W praktyce połączenie puszek 12 uncji/355 ml i 16 uncji/473 ml plasuje się gdzieś pomiędzy15 000 i 50 000 jednostek, w zależności od liczby płyt i czasu prasowania.
Gdzie właściwie idą pieniądze
| Pozycja kosztowa | Część zamówienia na 1000 puszek |
|---|---|
| Pusta aluminiowa puszka | 30–40% |
| Druk cyfrowy | 35–45% |
| Powłoka i wykończenie | 10–15% |
| Praca i inspekcja | 5–10% |
| Pakowanie i obsługa | 5–10% |
Minimalne ilości zamówienia
- Prototyp/próbka: 50–100 puszek
- Komercyjne krótkie serie: 500–1000 puszek
- Produkcja stała: 5,000+ puszek
Większość dostawców pobiera opłatę za próbkowanie obejmującą przygotowanie grafiki, wydruk próbny, puszki z próbkami i wysyłkę. Zapytaj, czy kwota została zwrócona na podstawie potwierdzonego zamówienia zbiorczego - wielu powie „tak”, jeśli zapytasz przed dokonaniem płatności.
Koszty, które nie pojawiają się w ofercie
Prawdziwa zaleta druku cyfrowego często nie jest widoczna na fakturze: brak zapasów przestarzałych opakowań, brak minimalnego zobowiązania w wysokości 100 000-puszek w przypadku smaku, który może się nie sprzedać, brak sześcio-tygodniowego cyklu zatwierdzania przed zamknięciem okna sezonowego. W przypadku wprowadzenia produktu na rynek oszczędności te zwykle przekraczają wyższy koszt drukowania na puszkę.
Przygotowanie powierzchni: dlaczego większość problemów z przyczepnością zaczyna się tutaj
Atrament nie zawodzi na aluminium, ponieważ jest zły. Zawodzi, ponieważ powierzchnia nigdy nie była gotowa na to, aby to zaakceptować. Trzy zmienne kontrolują wynik: czystość, energia powierzchniowa i mikrostruktura powierzchni.
Przychodzące puszki zawierają oleje do walcowania, odciski palców, kurz, a czasami pozostałości silikonu. Czyszczenie odbywa się poprzez mycie alkaliczne, przecieranie rozpuszczalnikiem lub-czyszczenie wspomagane plazmą-. Celem jest usunięcie substancji organicznych bez niszczenia istniejącego lakieru.
Cele w zakresie energii powierzchniowej
- Nieobrobione aluminium: ~30–35 mN/m
- Minimum dla niezawodnego druku: powyżej 40–45 mN/m
- Wysoka-przyczepność powłoki: 45–50+ mN/m
Sprawdź, używając pisaków dyne na linii lub-mierząc kąt zwilżania w laboratorium. Test dynowy trwa kilka sekund: jeśli płyn testowy zacznie się pienić, zamiast utrzymywać ciągłą warstwę przez dwie sekundy, powierzchnia nie jest gotowa.
Leczenie koronowe a leczenie plazmowe
| Korona | Osocze | |
|---|---|---|
| Mechanizm | Wyładowanie elektryczne-o wysokim napięciu | Zjonizowany gaz, kontrolowana chemia |
| Koszt sprzętu | Niżej | Wyższy |
| Jednolitość | Dobry | Doskonały |
| Na powlekanym aluminium | Odpowiedni | Lepsza |
| Typowe ustawienie | 1–3 kW·min/m², 10–30 kHz | Zależne-od przepisu |
| Najlepsze dla | Linie ciągłe-o dużej szybkości | Opakowanie premium, precyzyjne cyfrowe |
Tam, gdzie wymagana jest aktywacja wyższą-energią, stosuje się obróbkę płomieniem i ozonem. Niezależnie od tego, który wybierzesz, poddane obróbce powierzchnie zanikają - i drukują się w zatwierdzonym oknie czasowym, a nie w następnej zmianie.
Atrament, podkład i warstwa nawierzchniowa: odpowiednie zestawienie chemii
Standardowa konstrukcja to:
Podłoże aluminiowe → Obróbka wstępna → Podkład → Atrament cyfrowy → Ochronna warstwa nawierzchniowa
Większość niepowodzeń w zakresie przyczepności ma miejsce nie dlatego, że jedna warstwa jest słaba, ale dlatego, że nigdy nie sprawdzono dwóch doskonale dobrych warstwrazem. Testuj stos, a nie komponenty.
Systemy atramentowe
- Tusz utwardzany promieniami UV-- oligomery akrylowe, reaktywne monomery, fotoinicjatory i pigment. Szybki, produktywny,-odporny na zarysowania. Zwykle wymaga podkładu kompatybilnego z aluminium-.
- Systemy hybrydowe UV- Utwardzanie promieniami UV plus wtórne sieciowanie chemiczne. Bardziej elastyczny, lepsza odporność chemiczna po starzeniu.
- Systemy na bazie żywicy-- modyfikowany poliester, poliuretan lub żywica epoksydowa. Silna odporność na uderzenia i chemikalia, ale najpierw należy wykazać kompatybilność z istniejącą powłoką puszki.
Promotory przyczepności
Silanowe środki sprzęgające łączą nieorganiczną powierzchnię metalu z warstwą organicznego polimeru, poprawiając siłę wiązania i - krytycznie - odporność na wilgoć po starzeniu. Zmodyfikowane aktywatory funkcyjne akrylowe, poliuretanowe i epoksydowe- pełnią podobną rolę w przypadku lakierowanych puszek.
Ciężary powłok
| Warstwa | Typowa masa suchej powłoki |
|---|---|
| Elementarz | 1–3 g/m² |
| Atrament UV | 3–8 g/m² |
| Ochronna powłoka nawierzchniowa | 2–5 g/m² |
Oprzyj się pokusie nadmiernego-stosowania. Nadmierna grubość powłoki szkodzi elastyczności, zwiększa koszty i może komplikować odzysk aluminium pod koniec okresu użytkowania.
Parametry utwardzania UV: dawka, prędkość linii i wybór lampy
Utwardzanie to miejsce, w którym dobry atrament szwankuje. Niedostatecznie-utwardzona warstwa pozostawia resztki monomeru - na miękkiej powierzchni, ma słabą odporność chemiczną, atrament przenosi się na następną puszkę. Nad-utwardzona powłoka staje się łamliwa i pęka na krawędziach.
Lampy UV-LED a lampy rtęciowe
| UV-LED | Rtęć | |
|---|---|---|
| Wyjście | Wąskopasmowe: 365/385/395/405 nm | Szerokie spektrum |
| Ciepło | Niski | Wysoki |
| Zużycie energii | Niski | Wysoki |
| Żywotność lampy | Długi | Krótszy, wymaga zaplanowanej wymiany |
| Kompatybilność atramentu | Wymaga fotoinicjatorów-dopasowanych do diod LED | Współpracuje z większością konwencjonalnych atramentów UV |
Typowa dawka UV mieści się w zakresie 100–1000 mJ/cm², w zależności od składu chemicznego atramentu i grubości warstwy. Biały atrament i mocne krycie wymagają więcej, ponieważ pigment rozprasza i pochłania światło, które ma utwardzać warstwę pod spodem.
Dawka i prędkość są tą samą zmienną
Dawka UV=intensywność lampy × czas ekspozycji
Przyspiesz linię i musisz zwiększyć intensywność, w przeciwnym razie dawka spadnie, a jakość utwardzania spadnie. Działająca pętla regulacji:
- Zmierz rzeczywistą intensywność UV za pomocą radiometru -, a nie moc znamionową lampy
- Rekordowa prędkość przenośnika
- Sprawdź temperaturę powierzchni puszki
- Przeprowadź test utwardzania (pocieranie MEK jest najszybsze)
- Dostosuj moc lampy lub prędkość linii, a następnie-zmierz ponownie
Starzenie się lampy jest tutaj cichym zabójcą. Intensywność spada stopniowo, a wraz z nią jakość utwardzania i nikt tego nie zauważa, dopóki nie wpłynie skarga klienta. Rejestruj odczyty radiometru co tydzień.
Testowanie jakości: liczby, nie opinie
„Wygląda dobrze” nie jest kryterium akceptacji. Nalegaj na przestrzeganie tych czterech, zapisując numeryczne limity przepustowości zapisane w umowie zakupu.
Przyczepność krzyżowa-- ASTM D3359
Wytnij siatkę w zadrukowaną folię, nałóż standardową taśmę, usuń pod kontrolowanym kątem i prędkością, a następnie przyspiesz usuwanie powłoki. Przyjęcie: 4B–5B dla opakowań premium.
Ścieranie Tabera - ASTM D4060
Obrotowe tarcze ścierne (zwykle CS-10) pod standardowym obciążeniem. Akceptacja: określona maksymalna utrata masy po 500–1000 cykli, bez przebicia koloru.
Podwójne pocieranie MEK
Nasączoną szmatką pocieraj w tę i z powrotem, aż film się rozpadnie. Cel: 100–200+ podwójnych przetarć w celu uzyskania trwałych powłok przemysłowych. Szybki, tani, idealny jako kontrola-pobocznego utwardzania linii -, ale nie mówi nic o długotrwałej- ekspozycji na promieniowanie UV.
Aplikacji-Specjalne testy
- Pasteryzacja lub ekspozycja w retorcie, w rzeczywistej temperaturze procesu
- Cykle chłodnicze i kondensacyjne
- Spray solny, do puszek promocyjnych outdoorowych
- Przyspieszone starzenie UV, dla stabilności koloru
- Symulacja formowania - sprawdza pękanie w strefach odkształcenia
Zarządzanie kolorami na odblaskowej zakrzywionej powierzchni
Aluminium jest lustrem. Czerwień wydrukowana bezpośrednio na gołym metalu jest ciemniejsza i bardziej metaliczna niż ta sama czerwień na białym tle. To nie jest wada drukarki, - to kwestia fizyki, a naprawa to proces, a nie reklamacja.
Warstwa bazowa białego atramentu
- Nałóż biały tusz jako kryjący podkład
- Drukuj CMYK na białym
- W razie potrzeby dodać przezroczystą powłokę ochronną
Aby uzyskać zamierzone efekty metaliczne, maskuj selektywnie: pozostaw wybrane obszary puste i wydrukuj na nich przezroczyste kolory, aby uzyskać chromowany wygląd. Najtrudniej jest utrzymać jednolite białe pokrycie w pobliżu szwów, ramion i szyi. - Zaplanuj odpowiednio grafikę.
Tolerancje Delta E
- ΔE < 2 - doskonałe dopasowanie
- ΔE 2–3 - ogólnie akceptowalne dla opakowań handlowych
- ΔE > 5 - wyraźnie wyłączone; odrzucić
Przed rozpoczęciem produkcji spisz tolerancję wraz z geometrią pomiaru i źródłem światła. „Dopasowanie Pantone” bez numeru ΔE nie jest specyfikacją.
Sekwencja sprawdzania
- Cyfrowy dowód - układ, kopia, tekst prawny, umieszczenie kodu kreskowego
- Próbka fizyczna może - nadać kolor, efekt metaliczny, wykończenie, wrażenie
- Próbka produkcyjna - mała ilość przy rzeczywistych ustawieniach linii
Zatwierdzanie grafiki na płaskiej makiecie-ekranowej to najczęstszy i najdroższy błąd w dekorowaniu puszek. Projekt, który wygląda na wyważony na płasko, po zapakowaniu zniekształci się. - sprawdź to na prawdziwej puszce, w prawdziwym świetle. Przeglądanie próbek wydrukowanych cylindrów przed zatwierdzeniem jest warte tygodnia, który kosztuje.
Lista kontrolna grafiki do cyfrowego drukowania na puszkach
Wymagania dotyczące plików
- AI, PDF lub EPS; Zdecydowanie preferowane są logo wektorowe
- Obrazy rastrowe w rozdzielczości co najmniej 300 DPI w ostatecznym rozmiarze
- Tryb kolorów CMYK, z odniesieniami Pantone dostarczanymi osobno
- Czcionki zarysowane lub spakowane
Wymagania projektowe
- Uwzględnij spad; utrzymuj bezpieczne strefy na górnych i dolnych krawędziach
- Kompensacja rozciągnięcia obwodowego i zniekształcenia szwów
- Zaznacz obszary białym tuszem na osobnej warstwie
- Zidentyfikuj zamierzone obszary-nieizolowanego aluminium
- Drobne szczegóły należy trzymać z dala od szwów i stref deformacji
- Chroń najważniejsze grafiki z dala od-punktów kontaktowych o wysokim stopniu ścierania
Konwencja warstw: Warstwa 1 biała maska → Warstwa 2 Grafika CMYK → Warstwa 3 powłoka ochronna.
Sześcioetapowy proces produkcyjny
- Przygotowanie powierzchni- czyść, aktywuj, mierz energię powierzchniową za pomocą pisaka dyne
- Aplikacja podkładu- kontroluj wagę, jednorodność i suszenie powłoki
- Druk cyfrowy- monitoruj lepkość atramentu, konsystencję kropel i wyrównanie głowicy
- Utwardzanie promieniami UV- sprawdź dawkę, temperaturę powierzchni i poziom utwardzenia
- Powłoka ochronna- stosuje się tam, gdzie wymagana jest dodatkowa odporność na ścieranie lub chemikalia
- Kontrola i pakowanie- punktowa kontrola przyczepności, pomiar koloru, opakowanie kartonowe
Realistyczne czasy realizacji
| Scena | Czas trwania |
|---|---|
| Recenzja grafiki | 1–3 dni |
| Próba cyfrowa | 2–5 dni |
| Produkcja próbna | 3–7 dni |
| Druk masowy | 5–15 dni |
| Kontrola jakości | 1–3 dni |
| Wysyłka | Miejsce docelowe-zależne |
Linie cyfrowe zmieniają się z minut na godziny, ponieważ nie ma płyt do wykonania. Dzięki temu możliwe jest uzyskanie dziesięciu smaków w jednym tygodniu produkcyjnym.
Rozwiązywanie problemów: objaw, przyczyna, naprawa
| Objaw | Prawdopodobna przyczyna | Działanie naprawcze |
|---|---|---|
| Złuszczanie się atramentu w teście taśmowym | Niewystarczająca energia powierzchniowa | Ulepsz czyszczenie i obróbkę koronową/plazmową |
| Zadrapania podczas obsługi | W trakcie-leczenia | Zwiększ dawkę UV lub zwolnij linię |
| Lepka lub tłusta powierzchnia | Niepełna polimeryzacja, brak równowagi fotoinicjatorów | Sprawdź intensywność lampy; sprawdź dopasowanie długości fali atramentu i lampy |
| Wybielanie lub zamglenie | Wilgoć, naprężenia utwardzania, niezgodność atramentu | Kontroluj wilgotność otoczenia; ponownie-zweryfikuj stos |
| Pęknięcie na ramieniu | Film zbyt kruchy lub zbyt gruby | Zmniejsz masę powłoki; użyj bardziej elastycznej formuły |
| Blaknięcie koloru | Niestabilność pigmentu UV | Przejdź na system pigmentów o wyższej-odporności na światło |
| Paski lub brakujące linie | Zatkanie dyszy, dryft lepkości |
Oczyść i wyrównaj głowice; sprawdź kontrolę temperatury atramentu
|
Zgodność z kontaktem z żywnością i możliwość recyklingu
W przypadku puszek po napojach dostępnych na rynku amerykańskim należy złożyć wniosek i złożyć następujące dokumentyzanimzobowiązujesz się do produkcji:
- Karty charakterystyki atramentu i powłoki (SDS)
- Dane kontaktowe FDA dotyczące-żywności i obowiązujące odniesienia do 21 CFR
- Raporty z testów migracji
- Dane z testów laboratoryjnych-firm zewnętrznych
- Dokumentacja limitów metali ciężkich
Fotoinicjatory i monomery resztkowe zasługują na szczególną uwagę - to składniki, które najprawdopodobniej wywołają pytanie dotyczące migracji podczas audytu u klienta detalicznego.
Recykling: aluminium w dużym stopniu nadaje się do recyklingu, a puszki z nadrukiem bezpośrednim generalnie stwarzają mniej problemów niż koszulki termokurczliwe, ponieważ dekoracja pozostaje w strumieniu odzyskanego aluminium. Zmienne, które należy kontrolować, to grubość powłoki i skład chemiczny powłoki. Poproś dostawców o oświadczenie dotyczące zgodności z recyklingiem, zamiast zakładać, że takie istnieje.
Dwa scenariusze, dwie dobre odpowiedzi
Sprawa 1 - Browar Rzemieślniczy, Seria Letnia
Wymóg:5000 puszek, cztery wersje graficzne, dostawa w ciągu 2–3 tygodni.
Rozwiązanie:Cyfrowy. Brak płyt, cztery projekty w jednym oknie produkcyjnym, minimalne ryzyko magazynowania.
Orientacyjny koszt:0,50–0,90 USD za puszkę. Offset wiązałby się z opłatami konfiguracyjnymi większymi niż cały budżet druku.
Sprawa 2 - Krajowa marka napojów gazowanych, podstawowa jednostka SKU
Wymóg:500000+ identycznych puszek, ścisła kontrola Pantone, najniższy możliwy koszt jednostkowy.
Rozwiązanie:Litografia offsetowa.
Orientacyjny koszt:0,08–0,15 USD za puszkę. Przy tej głośności konfiguracja amortyzuje się prawie do zera.
Wiele marek ostatecznie prowadzi oba rozwiązania: offsetowe dla podstawowej linii, cyfrowe dla wszystkiego, co jest sezonowe, regionalne lub eksperymentalne.
Wybór sprzętu lub dostawcy
Jeśli zlecasz outsourcing, poproś o: raporty z testów przyczepności i ścierania z wynikami numerycznymi, fizyczne próbki wydrukowane na puszce, udokumentowane tolerancje ΔE, pliki dotyczące zgodności-z żywnością, dzienną wydajność i możliwości tworzenia kopii zapasowych oraz referencje klientów w Twojej kategorii.
Jeśli prowadzisz produkcję we własnym zakresie, pytania dotyczą sprzętu. Wydajność na godzinę, konfiguracja utwardzania, typ głowicy drukującej i czas wymiany powodują, że rzeczywisty koszt w przeliczeniu na puszkę jest znacznie wyższy niż cena naklejki na maszynie. Acylindryczna drukarka UVzbudowany specjalnie dla okrągłych korpusów, obsługuje rejestrację i kompensację krzywizny, których nie jest w stanie przekonwertować platforma płaska. Aby uzyskać wyższą wydajność, wielostanowiskowa-drukarka cylindryczna ładuje i drukuje równolegle, a nie szeregowo. W przypadku zadań mieszanych związanych z puszkami, butelkami i kubkami warto przyjrzeć się maszynom klasy drukarek cylindrycznych Dacen F5 UV, które obsługują różne średnice i wysokości kropli w jednym zestawie uchwytów. Przed utworzeniem krótkiej listy warto porównać pełną specyfikację asortymentu drukarek UV.
Jeszcze jedna praca domowa: przyczepność różni się w zależności od podłoża i powłoki i jest to główny powód, dla którego maszyna, która pięknie się prezentuje, zawodzi w produkcji. Ten przewodnik dotyczący poprawy przyczepności w drukarkach cylindrycznych UV obejmuje praktyczne dostosowania. Przed zakupem zawsze wysyłaj własne puszki do wydrukowania próbnego.
Streszczenie
- Technologia:Druk atramentowy UV bezpośrednio-do-puszki jest ustawieniem domyślnym w przypadku aluminium - natychmiastowe utwardzanie, mocna folia,-bez płyty
- Koszt:cyfrowe wygrane poniżej około 15 000–50 000 puszek; offset wygrywa nad nim. Uruchom formułę-parzystości z własnymi liczbami
- Przyczepność:zaczyna się od energii powierzchniowej powyżej 40–45 mN/m, a nie od doboru farby
- Odnalezienie:dawka=intensywność × czas; zmierzyć go radiometrem i zarejestrować zanik lampy
- Jakość:określić 4B–5B zgodnie z ASTM D3359, 100–200+ podwójnych przetarć MEK i ΔE < 2–3 na piśmie
- Kolor:warstwa bazowa białego tuszu, następnie CMYK - i zawsze zatwierdzaj na prawdziwej puszce, nigdy na płaskiej makiecie
- Zgodność:zbieraj dokumentację kontaktową-żywności FDA i dane dotyczące migracji przed, a nie po produkcji
Poproś o ocenę próbki
Niezależnie od tego, czy zaopatrujesz się w puszki z nadrukiem, czy oceniasz maszynę do drukowania puszek pod-samodzielną produkcję, najszybszym sposobem na podjęcie decyzji jest wydruk próbny na własnym podłożu z udokumentowanymi wynikami przyczepności i ścierania. Wyślij specyfikację puszki, roczną wielkość zamówienia, złożoność grafiki i wymagania dotyczące trwałości oraz skontaktuj się z naszym zespołem technicznym, aby uzyskać wydrukowaną próbkę i ocenę produkcji.
Często zadawane pytania
Czym jest druk cyfrowy na puszkach?
Jest to proces-bez użycia płyty, podczas którego głowice atramentowe nakładają atrament z pliku cyfrowego bezpośrednio na aluminiowy korpus puszki, a następnie natychmiast utwardzają się promieniami UV. Ponieważ nie są stosowane żadne płyty, na każdej puszce w serii można umieścić inną grafikę, a koszt przygotowania jest bliski zeru.
Ile kosztuje jednostkowy druk cyfrowy w puszkach?
Około 2,00–5,00 USD za puszkę po 100 jednostek, 0,80–1,50 USD za 1000 jednostek i 0,25–0,50 USD za 20 000 jednostek. Pokrycie, użycie białego tuszu, powłoki i rozmiar puszki – wszystko to porusza figurę.
Jaki jest-punkt rentowności pomiędzy drukiem cyfrowym i offsetowym w puszkach?
Zwykle od 15 000 do 50 000 puszek. Podziel koszt ustawienia offsetu przez różnicę w cenie-puszki, aby znaleźć własną opcję crossover - konfigurację o wartości 6000 USD z przerwami w wysokości 0,30 USD za-puszka nawet przy 20 000 puszek.
Jakiej minimalnej wielkości zamówienia powinienem się spodziewać?
50–100 puszek na prototypy, 500–1000 na komercyjne krótkie serie, 5,000+ na produkcję stojącą. Offset zwykle zaczyna się od 50 000–100 000 puszek.
Dlaczego drukowane puszki wymagają warstwy bazowej z białego atramentu?
Gołe aluminium jest odblaskowe, co sprawia, że postrzegany kolor - czerwony staje się ciemniejszy i bardziej metaliczny. Kryjący biały podkład neutralizuje podłoże, dzięki czemu CMYK wiernie odwzorowuje kolory marki. Selektywne maskowanie bieli to także sposób tworzenia celowych efektów metalicznych.
Jakich testów przyczepności i ścieralności powinienem wymagać i jakie są kryteria ich zaliczenia?
Przyczepność krzyżowa-wykresowa ASTM D3359 z oceną 4B–5B, ścieranie Tabera ASTM D4060 z określonym limitem utraty masy przy 500–1000 cykli i 100–200+ podwójnych pocierań MEK. Dodaj pasteryzację lub test retortowy, jeśli Twój proces tego wymaga.
Jak określić prawidłową dawkę UV i prędkość linii?
Zmierz rzeczywistą intensywność za pomocą radiometru UV, zamiast polegać na znamionowej mocy lampy, a następnie ustaw prędkość linii tak, aby całkowita dawka mieściła się w zakresie 100–1000 mJ/cm² określonym dla Twojego atramentu. Szybsze linie wymagają proporcjonalnie większej intensywności, a białe lub ciężkie-warstwy kryjące wymagają większej dawki niż warstwy przezroczyste.
Czy atramenty UV są bezpieczne dla puszek po napojach i czy wpływają na recykling?
W opakowaniach do żywności stosuje się atramenty UV o właściwie opracowanej recepturze, jeśli jest to poparte dokumentacją zgodności - żądaniem żywności-oświadczeniami kontaktowymi, badaniami migracji i deklaracjami regulacyjnymi dostawców. Podczas recyklingu puszki z nadrukiem bezpośrednio integrują się ze strumieniem odzysku aluminium w sposób bardziej czysty niż puszki z termokurczliwą-koszulką, pod warunkiem, że grubość powłoki pozostaje kontrolowana.
Czy druk cyfrowy może dać efekty metaliczne i wykończenia ochronne?
Tak. Efekty metaliczne powstają w wyniku pozostawienia odsłoniętego aluminium i nadruku przezroczystymi tuszami. Na zadrukowaną warstwę można nakładać lakiery matowe, błyszczące i odporne na zarysowania-, aby poprawić trwałość podczas napełniania, pakowania i transportu.


